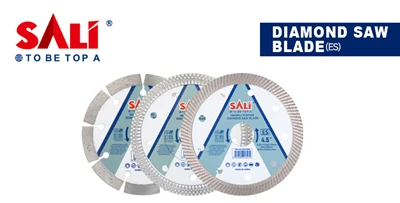
1. Ikhtisar Produk
1.1Apa yang dimaksud dengan Bilah Gergaji Berlian Sinter Panas-yang Ditekan?
Bilah gergaji berlian-yang dipres panas adalah alat pemotong premium yang diproduksi melalui proses sintering-bersuhu tinggi dan-tekanan tinggi. Selama proses ini, partikel berlian didistribusikan secara merata dalam matriks logam dan disinter bersama dalam kondisi suhu dan tekanan terkendali, biasanya pada 1000-1150 derajat dengan tekanan 30-50MPa selama 30-60 menit. Teknik manufaktur canggih ini memastikan ikatan optimal antara berlian dan matriks, sehingga menghasilkan kinerja pemotongan yang unggul, masa pakai yang lebih lama, dan kualitas pemotongan yang konsisten di berbagai aplikasi.
1.2 Prinsip Teknologi Inti
Teknologi sintering-panas mencapai kepadatan sinter yang mencapai 98% atau lebih tinggi dari kepadatan teoretis, yang jauh lebih unggul dibandingkan metode sintering pengepresan dingin yang biasanya hanya mencapai kepadatan 90-92%. Struktur kepadatan tinggi ini memberikan kekuatan ikatan luar biasa sebesar 90MPa atau lebih antara partikel berlian dan matriks logam, secara efektif mencegah pelepasan berlian dini selama operasi pemotongan. Distribusi partikel berlian yang seragam di seluruh matriks memastikan kinerja pemotongan yang konsisten dan pola keausan yang stabil sepanjang masa pakai blade.
2. Keuntungan Teknis Proses Sintering Pengepresan Panas
2.1 Kekuatan Ikatan yang Luar Biasa
Proses sintering-panas menciptakan ikatan metalurgi antara partikel berlian dan matriks logam, sehingga mencapai kekuatan ikatan yang mencapai 90MPa atau lebih tinggi. Hal ini menunjukkan peningkatan substansial dibandingkan metode sintering cold{3}}pressed, yang biasanya mencapai kekuatan ikatan dalam kisaran 50-70MPa. Kekuatan ikatan yang ditingkatkan memastikan partikel berlian tetap melekat erat pada matriks selama operasi pemotongan agresif, meminimalkan kehilangan berlian dini dan memaksimalkan efisiensi pemotongan. Karakteristik ikatan yang unggul ini sangat penting ketika memotong material keras dan abrasif seperti granit dan beton bertulang.
2.2 Kepadatan dan Kekerasan Unggul
Sintering-pengepresan panas mencapai kepadatan material sebesar 98% atau lebih tinggi dibandingkan dengan kepadatan teoretis, dibandingkan dengan 90-92% pada metode pengepresan dingin-yang umum. Peningkatan kepadatan ini menghasilkan sifat mekanik yang lebih baik, termasuk nilai kekerasan dalam kisaran HRC 35-55, yang dapat disesuaikan secara tepat berdasarkan kebutuhan aplikasi spesifik. Struktur kepadatan tinggi juga berkontribusi terhadap stabilitas dimensi yang lebih baik dan mengurangi deformasi termal selama operasi pemotongan kecepatan tinggi, memastikan kinerja pemotongan yang konsisten bahkan dalam kondisi yang berat.
2.3 Umur Layanan yang Diperpanjang
Kombinasi kekuatan rekat tinggi dan kepadatan optimal memungkinkan bilah sinter-yang dipres panas mencapai masa pakai 25-35% lebih lama dibandingkan bilah sinter-yang dipres dingin. Dalam aplikasi pemotongan granit, bilah yang dipres panas-biasanya mencapai jarak pemotongan 1000-1500 meter, dibandingkan dengan 700-900 meter untuk bilah yang dipres dingin. Masa pakai yang lebih lama ini berarti berkurangnya frekuensi penggantian blade, biaya operasional yang lebih rendah, dan peningkatan produktivitas dalam operasi pemotongan.
2.4 Biaya-Manufaktur yang Efektif
Meskipun sintering-panas menawarkan karakteristik kinerja yang sebanding dengan bilah las-laser, namun tetap mempertahankan keunggulan biaya yang signifikan, biasanya 20-30% lebih rendah daripada alternatif las-laser. Persyaratan investasi peralatan untuk sintering-panas juga jauh lebih rendah dibandingkan sistem pengelasan laser, sehingga dapat diakses oleh produsen dari berbagai skala. Efektivitas-biaya ini memungkinkan bilah sinter-yang dipres panas memberikan keseimbangan optimal antara kinerja dan biaya, menjadikannya ideal untuk produksi volume tinggi dan aplikasi pemotongan khusus.
3. Parameter Bahan dan Karakteristik Kinerja
3.1 Pemilihan Partikel Berlian
Bilah sinter-yang dipres panas memanfaatkan partikel berlian dengan rentang ukuran presisi yang dioptimalkan untuk aplikasi spesifik. Untuk granit dan material keras lainnya, ukuran butiran berlian dalam kisaran 40/50 hingga 80/90 mikrometer biasanya dipilih untuk menyeimbangkan efisiensi pemotongan dengan kualitas permukaan akhir. Saat memotong marmer dan material yang lebih lembut, ukuran butiran berlian yang lebih kasar mulai dari 60/70 hingga 100/120 mikrometer lebih disukai untuk meningkatkan kecepatan pemotongan dan laju penghilangan material. Untuk aplikasi pemotongan presisi yang memerlukan penyelesaian permukaan luar biasa dan chipping tepi minimal, digunakan ukuran butiran berlian halus 8/16 hingga 40/50 mikrometer.
3.2 Optimasi Konsentrasi Berlian
Konsentrasi berlian dalam bilah sinter yang dipres panas-dapat dikontrol secara tepat, biasanya berkisar antara 50 hingga 100 unit konsentrasi. Konsentrasi yang lebih tinggi, biasanya 75-100 unit, dipilih untuk memotong material keras seperti granit dan beton bertulang guna menghasilkan partikel intan yang cukup untuk tindakan pemotongan yang berkelanjutan. Untuk material yang lebih lembut seperti marmer, konsentrasi yang lebih rendah yaitu 50-75 unit sering digunakan untuk meningkatkan efisiensi pemotongan sekaligus mempertahankan umur pahat yang memadai. Optimalisasi konsentrasi ini memastikan bahwa blade memberikan kinerja optimal untuk karakteristik material dan kondisi pemotongan tertentu.
3.3 Rekayasa Kekerasan Matriks
Kekerasan matriks bilah sinter yang dipres panas-dapat dirancang agar sesuai dengan kebutuhan material tertentu, dengan nilai kekerasan yang dapat disesuaikan dalam kisaran HRC 35-55. Untuk material keras seperti granit, matriks yang lebih keras dengan HRC 45-55 ditentukan untuk memberikan ketahanan aus yang lebih baik dan menjaga tepi tajam. Untuk material yang lebih lembut seperti marmer, matriks kekerasan sedang dalam kisaran HRC 35-45 lebih disukai untuk memungkinkan keausan terkontrol dan paparan berlian yang efisien. Untuk aplikasi pemotongan presisi seperti keramik, matriks yang lebih lembut dengan HRC 30-40 digunakan untuk meminimalkan chipping tepi dan mencapai penyelesaian permukaan yang unggul.
3.4 Karakteristik Kinerja Mekanik
Bilah sinter yang dipres panas-memiliki sifat mekanik yang luar biasa, termasuk kekuatan lentur 1200MPa atau lebih tinggi dan kepadatan material 7,5g/cm³ atau lebih. Sifat mekanis yang unggul ini memungkinkan bilah menahan gaya berat yang dihadapi selama-operasi pemotongan berkecepatan tinggi tanpa mengalami kegagalan dini. Kekuatan lentur yang tinggi sangat penting terutama untuk bilah berdiameter lebih besar, yang harus menahan gaya sentrifugal yang besar selama pengoperasian. Kombinasi kekuatan tinggi dan kepadatan optimal memastikan kinerja yang andal di berbagai aplikasi pemotongan.
4. Area Aplikasi
4.1 Aplikasi Pemotongan Granit
Pemotongan granit merupakan salah satu aplikasi yang paling menuntut untuk bilah sinter-yang dipres panas karena kekerasan granit yang luar biasa dan sifat abrasifnya. Untuk kinerja pemotongan granit yang optimal, disarankan-bilah pengepresan panas dengan ukuran butiran berlian 40/50 hingga 80/90 mikrometer, konsentrasi berlian 75-100 unit, dan kekerasan matriks HRC 45-55. Parameter ini memungkinkan kecepatan potong 25-35 meter per detik dengan feed rate 9-12 meter per menit. Kekuatan ikatan yang unggul dan kepadatan sintering yang tinggi memastikan pemotongan yang stabil dengan chipping tepi yang minimal, menghasilkan permukaan akhir yang halus bahkan pada bahan granit keras. Masa pakai yang lebih lama dari bilah pengepresan panas dalam aplikasi pemotongan granit, biasanya mencapai jarak pemotongan 1000-1500 meter, memberikan penghematan biaya yang signifikan dibandingkan dengan metode manufaktur alternatif.
4.2 Pengolahan Marmer dan Batu Lunak
Marmer dan batu lunak lainnya menghadirkan tantangan pemotongan yang berbeda dibandingkan granit, sehingga memerlukan bilah yang dioptimalkan untuk menghilangkan material secara efisien sekaligus menjaga kualitas permukaan akhir yang sangat baik. Untuk aplikasi pemotongan marmer, bilah yang dipres panas-dengan ukuran butiran berlian 60/70 hingga 100/120 mikrometer, konsentrasi berlian 50-75 unit, dan kekerasan matriks HRC 35-45 merupakan pilihan yang ideal. Spesifikasi ini memungkinkan kecepatan pemotongan lebih tinggi yaitu 30-40 meter per detik dengan kecepatan pemakanan 12-15 meter per menit. Karakteristik keausan yang terkontrol dari matriks kekerasan sedang memungkinkan pemaparan intan yang efisien sekaligus menjaga kelancaran pemotongan. Pisau sinter yang dipres panas unggul dalam pemotongan marmer dengan menghasilkan permukaan akhir yang unggul dengan kehilangan material yang minimal, biasanya mencapai jarak pemotongan 2000-3000 meter, secara signifikan mengungguli metode manufaktur alternatif.
4.3 Pemotongan Beton dan Beton Bertulang
Aplikasi pemotongan beton, khususnya beton bertulang, memerlukan bilah yang dapat menangani agregat abrasif dan tulangan baja dengan tetap menjaga efisiensi pemotongan. Untuk pemotongan beton, bilah pengepres panas-dengan ukuran butiran berlian 50/60 hingga 80/90 mikrometer, konsentrasi berlian 60-80 unit, dan kekerasan matriks HRC 40-50 memberikan kinerja optimal. Kecepatan pemotongan untuk aplikasi beton biasanya berkisar antara 25-35 meter per detik dengan kecepatan pemakanan 6-10 meter per menit. Kekuatan ikatan yang unggul dari sintering pengepresan panas memastikan partikel intan tetap melekat erat bahkan ketika berhadapan dengan tulangan baja, sedangkan struktur kepadatan tinggi memberikan kekuatan mekanis yang diperlukan untuk memotong agregat abrasif. Bilah sinter yang dipres panas untuk pemotongan beton biasanya mencapai masa pakai 500-800 meter, sehingga menawarkan kinerja yang andal dalam aplikasi konstruksi yang berat.
4.4 Aplikasi Pemotongan Keramik dan Presisi
Aplikasi pemotongan keramik dan presisi memerlukan bilah yang dapat mencapai kualitas permukaan akhir yang luar biasa dengan tepi terkelupas dan kehilangan material yang minimal. Untuk aplikasi yang menuntut ini, bilah pengepresan panas-dengan ukuran butiran berlian halus 8/16 hingga 40/50 mikrometer, konsentrasi berlian 75-100 unit, dan kekerasan matriks HRC 30-40 dirancang secara khusus. Kecepatan pemotongan untuk aplikasi presisi biasanya berkisar antara 30-45 meter per detik dengan kecepatan pemakanan lebih rendah yaitu 3-8 meter per menit untuk memastikan kualitas permukaan yang optimal. Distribusi partikel intan yang halus dikombinasikan dengan matriks yang lebih lembut memungkinkan cutting edge yang sangat halus dan penyelesaian permukaan yang luar biasa, menjadikan bilah sinter yang dipres panas menjadi pilihan utama untuk pemrosesan keramik presisi tinggi dan aplikasi lain yang mengutamakan kualitas tepi dan penyelesaian permukaan.
5. Pencocokan Peralatan dan Parameter Pengoperasian
5.1 Pencocokan Kecepatan untuk Diameter Blade Berbeda
Pencocokan kecepatan yang tepat sangat penting untuk mendapatkan performa optimal dan memperpanjang masa pakai bilah sinter{0}}yang dipres panas. Untuk bilah dengan diameter 200-300mm, kecepatan putaran yang disarankan berkisar antara 2800-3600 putaran per menit untuk mencapai kecepatan pemotongan periferal yang sesuai. Bilah berukuran sedang dengan diameter 400-600mm beroperasi optimal pada putaran 2000-2800 per menit. Bilah yang lebih besar dengan kisaran diameter 800-1000 mm harus beroperasi pada kecepatan 1200-1800 putaran per menit untuk menjaga efisiensi pemotongan sekaligus mengurangi gaya sentrifugal pada struktur bilah. Untuk sudu terbesar dengan diameter melebihi 1200-1600mm, kecepatan putaran harus dikurangi menjadi 800-1200 putaran per menit untuk memastikan pengoperasian yang aman dan meminimalkan tekanan pada sudu dan peralatan.
5.2 Kebutuhan Daya berdasarkan Diameter Pisau
Menyesuaikan daya yang sesuai dengan diameter blade sangat penting untuk mencapai kinerja pemotongan yang optimal dan mencegah kelebihan beban pada peralatan. Untuk bilah dengan diameter di bawah 500mm, peralatan dengan peringkat daya 7,5-11 kilowatt menyediakan daya yang cukup untuk operasi pemotongan yang efisien. Bilah berukuran sedang dengan kisaran diameter 600-800 mm memerlukan daya 11-18 kilowatt untuk menangani kebutuhan pemotongan yang meningkat. Pisau yang lebih besar dengan diameter 900-1200mm memerlukan daya 22-30 kilowatt untuk mencapai gaya pemotongan yang sesuai. Bilah terbesar dengan diameter melebihi 1200mm memerlukan daya 37-45 kilowatt untuk menghasilkan kinerja pemotongan yang diperlukan dalam aplikasi yang menuntut.
5.3 Persyaratan Pendinginan untuk Kinerja Optimal
Pendinginan yang tepat sangat penting untuk memaksimalkan masa pakai dan kinerja pemotongan bilah sinter{0}}yang dipres panas. Untuk aplikasi pemotongan basah, laju aliran air pendingin harus dipertahankan pada 5-20 liter per menit, disesuaikan berdasarkan diameter bilah dan kondisi pemotongan. Sistem pendingin harus menggunakan pendinginan permukaan ganda berbentuk U-dengan aliran air yang diarahkan pada sudut 45-60 derajat menuju pusat segmen pemotongan. Tekanan air pendingin harus dijaga pada 0,2-0,4MPa untuk memastikan pembuangan panas yang memadai dari zona pemotongan. Dalam aplikasi pemotongan kering, desain pisau tersegmentasi harus digunakan untuk meningkatkan pembuangan panas, dan kedalaman pemotongan harus dikurangi untuk mencegah panas berlebih. Interval pendinginan berkala harus diterapkan agar bilah dapat membuang panas yang terakumulasi selama operasi pemotongan kering yang berkepanjangan.
8. Program Instalasi yang Benar
8.1 Prosedur Pemasangan yang Benar
Pemasangan yang benar sangat penting untuk mencapai kinerja optimal dan pengoperasian yang aman dari bilah sinter-yang dipres panas. Jarak bebas antara lubang tengah mata gergaji dan spindel peralatan harus dijaga dalam jarak 0,02-0,05 mm untuk memastikan pemusatan yang tepat dan meminimalkan getaran. Diameter flensa harus setidaknya seperempat dari diameter mata gergaji untuk memberikan dukungan yang memadai dan mengurangi kelenturan selama operasi pemotongan. Torsi pengencangan harus diterapkan secara merata sesuai dengan nilai torsi yang ditentukan, dan baut harus diperiksa ulang setelah 30 menit pertama pengoperasian untuk memastikan kekencangan yang tepat. Arah putaran harus sesuai dengan tanda panah pada mata pisau untuk memastikan tindakan pemotongan yang tepat dan mencegah keausan dini.
8.2 Prosedur Patah Bilah-
Pembobolan yang tepat-pada bilah sinter panas-tekanan baru akan memperpanjang masa pakai dan memastikan kinerja pemotongan yang optimal. Pisau baru harus menjalani percobaan pemotongan pada bahan lunak selama 5-10 menit agar partikel berlian terekspos sepenuhnya dan membentuk geometri pemotongan yang tepat. Proses pembobolan harus menggunakan pengurangan kecepatan pemotongan dan laju pengumpanan untuk memungkinkan pemaparan intan secara bertahap tanpa kejutan termal yang berlebihan. Setelah pembobolan, parameter pemotongan dapat ditingkatkan secara bertahap ke tingkat pengoperasian normal. Prosedur pembobolan ini sangat penting terutama untuk bilah yang ditujukan untuk aplikasi pemotongan presisi, karena membantu membentuk geometri tepi potong yang optimal dan mengurangi risiko kehilangan berlian dini.
8.3 Praktek Pemeliharaan dan Penyimpanan
Praktik perawatan rutin secara signifikan memperpanjang masa pakai bilah sinter-yang dipres panas. Pembersihan rutin dari akumulasi puing-puing dan sisa material dari segmen pemotongan mencegah penyumbatan dan menjaga efisiensi pemotongan. Pemeriksaan berkala pada segmen pemotongan untuk mengetahui pola keausan dan paparan berlian membantu mengidentifikasi kapan rekondisi atau penggantian diperlukan. Penyimpanan yang tepat mengharuskan bilah disimpan secara vertikal di lingkungan yang kering,-berventilasi baik, jauh dari zat korosif dan sinar matahari langsung. Untuk penyimpanan-jangka panjang, bilah harus dilindungi dengan-lapisan anti-korosi dan disimpan di lingkungan-yang dikontrol iklimnya untuk mencegah degradasi. Praktik pemeliharaan dan penyimpanan yang tepat dapat memperpanjang masa pakai blade sebesar 30% atau lebih dibandingkan blade yang terbengkalai.